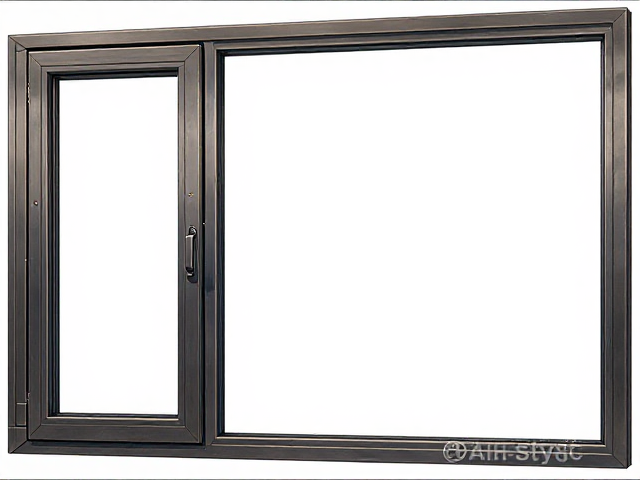
塑钢窗折叠推拉结构的力学优势与空间优化
普通塑钢窗在传统的推拉或平开基础上,通过引入折叠铰链与多点联动锁闭系统,实现了窗扇在开启状态下可完全折叠收至窗框一侧的形态。这种设计打破了传统窗户开启面积受限的瓶颈,使得原本只能开启50%左右通风口的窗户,能够实现接近100%的开口率。对于阳台改造、阳光房采光提升或小户型室内通风改善,这种结构能提供极佳的视野通透性与空气对流效率。折叠后的窗扇厚度通常控制在80-100毫米之间,依靠高强度镀锌钢衬与专用铝合金折叠五金件支撑,确保了大面积玻璃在极端天气下的抗风压性能,避免了传统大开窗可能出现的晃动与密封失效问题。
在结构细节上,折叠推拉窗的核心在于上下导轨与折叠转接件的精密配合。上轨通常采用嵌入式隐藏设计,以减少积灰并提升美观度;下轨则需具备严密的排水槽结构,防止雨水倒灌。窗扇之间的连接并非简单的拼接,而是通过经过应力测试的金属转轴与定位销固定,确保多次开合后依然保持平行与稳固。这种机械结构的精密度直接决定了窗户的使用寿命,因此在选材上,折叠五金件多采用航空级铝合金或经过表面硬化处理的钢材,以抵抗长期受力导致的金属疲劳。
电泳涂装工艺原理及其防腐机理
电泳涂装是一种利用外加电场使悬浮于电泳液中的颜料和树脂等微粒定向迁移并沉积于电极之一的工件表面的涂装方法。在塑钢窗型材的生产环节中,电泳工艺主要应用于铝包木或铝塑复合型材的金属表面,或者是作为塑钢型材增强钢衬的表面处理补充。其核心原理是基于胶体电泳现象,将经过前处理的型材浸入含有水溶性涂料的水性槽中,型材作为阳极或阴极,在直流电场作用下,带电的涂料粒子发生电泳、电渗、电解等一系列物理化学反应,最终在型材表面形成均匀、致密且附着力极强的涂膜。
相较于传统的粉末喷涂或液体喷漆,电泳涂装具有极高的膜厚均匀性,即使对于型材内部、凹槽、焊缝等复杂几何部位,也能实现严密的包覆。这一特性对于防止沿海高盐雾环境或工业污染区的金属部件腐蚀至关重要。电泳漆膜通常具有优异的耐盐雾性能,标准测试中可达1000小时以上无红锈,且漆膜与基材结合力强,不易剥落。此外,电泳漆多为水性体系,不含有机溶剂,符合现代绿色建筑对环保与低VOCs排放的要求,生产过程更加清洁安全,同时也减少了传统涂装中因溶剂挥发导致的漆膜缺陷,如针孔、流挂等问题。
工艺关键控制参数与表面质量控制
电泳涂装的效果高度依赖于槽液的稳定性与工艺参数的精准控制。关键控制指标包括槽液的pH值、固体含量、电导率、颜基比以及电泳电压与时间。槽液pH值通常控制在7.5-8.5之间,直接影响涂料的溶解稳定性与成膜质量;固体含量决定了漆膜的厚度,一般控制在12%-15%之间;电导率则影响涂膜的均匀性,过高易导致泳透力下降,过低则成膜困难。在实际生产中,超滤技术被广泛应用于电泳漆的回收与净化,通过超滤膜去除槽液中的杂质离子及低分子量物质,保持槽液的长期稳定,确保每一批次型材的表面色泽与物理性能一致。
表面质量控制还需关注电泳后的烘干固化过程。固化温度通常设定在160-180摄氏度,保温时间15-20分钟,这一过程使树脂发生交联反应,形成坚硬的三维网状结构。固化效果直接影响漆膜的硬度、光泽度及耐候性。若固化不足,漆膜发软、耐化学品性差;若固化过度,漆膜可能变脆、易开裂或出现黄变。因此,炉温曲线的均匀性至关重要。此外,电泳前的前处理工序,包括脱脂、表调、磷化或无磷转化,也是决定最终涂层附着力和防腐性能的基础,任何前处理环节的疏忽都可能导致电泳膜出现缩孔、起泡或附着力不合格等缺陷。
电泳涂层的耐候性表现与维护要点
经过电泳涂装的塑钢窗金属部件,其耐候性表现显著优于未经处理或仅经普通喷漆的产品。电泳漆膜具有优异的抗紫外线能力,长期暴露在户外阳光下不易粉化、变色或剥落。在加速老化测试中,优质电泳涂层可维持10-15年的外观稳定性,这对于高层建筑外窗的安全与维护成本具有重要意义。漆膜表面的致密结构能有效阻隔水分、氧气及腐蚀性离子对基材的侵蚀,即使在潮湿、多雨或温差变化剧烈的环境中,仍能保持结构的完整性与美观度。
日常维护方面,电泳涂层具有自清洁特性,表面光滑不易积灰,清洁时只需用软布蘸中性清洁剂擦拭即可,避免使用强酸强碱或腐蚀性溶剂,以免破坏漆膜交联结构。尽管电泳涂层具有极高的耐化学性,但在极端环境下,如长期接触强酸雾或强碱液,仍建议及时清理残留物。对于折叠推拉窗的五金活动部位,虽经电泳处理,但考虑到机械磨损,建议在每年换季时检查五金件润滑情况,补充专用润滑脂,以确保折叠顺畅,同时检查漆膜在铰链处是否有因机械应力导致的细微裂纹,及时修补以延长整体使用寿命。